
機械メーカーが顧客から常に聞かれる質問は次のとおりです。「もし私のリニアモーターがナノメートルスケールのフィードバックを持ち、エンコーダーがサブミクロン精度で、干渉計があらゆるものを測定できるとしたら、機械のベースがそもそも重要な理由は何でしょうか?」答えは、それらの高精度部品のすべてがベースを基準としているということです。リニアモーターは熱と磁力を発生させます。エンコーダースケールは伸縮する構造に取り付けられています。測定システムは「真値」ではなく、フレームに対する動きを報告します。精密機械ベース内部でドリフト、振動、または弛緩が生じても、世界最高水準の計測技術は、そのドリフトを極めて高い精度で記録します。ベースは、他のすべての機械要素に接触する唯一の要素です。そのため、材料の選択はコストではなく、エンジニアリング上の決定事項となります。
熱安定性
熱誤差は精密機械における幾何学的誤差の最大の原因であり、精密加工および計測機器における総誤差予算の40~70%を占めるのが一般的です。花崗岩の熱膨張係数は約5~6×10⁻⁶/℃で、鋼鉄の約半分です。さらに重要なことに、花崗岩は熱伝導率が低いため、温度変化はゆっくりと伝播し、勾配は瞬時ではなく徐々に形成されます。鋼鉄や鋳鉄製のベースは、作業場のドアの開閉、冷却ライン、窓から差し込む太陽光など、周囲の温度変化に素早く反応します。これは金属製のベースが使用できないという意味ではありません。対称構造とアクティブ冷却を備えた適切に設計された鋼鉄製のベースは優れた性能を発揮しますが、機械メーカーは花崗岩が受動的に抵抗する部分を積極的に管理する必要があります。
振動減衰
花崗岩の内部結晶構造は、鋼鉄よりも約10倍速く振動エネルギーを散逸させる。リニアモーター、高速走査プローブ、フェムト秒レーザー光学系を備えた機器では、減衰特性によって、振動がミリ秒単位で減衰するか、ぼやけたエッジやノイズの多い測定値として残るかが決まる。鋳鉄は、リブや充填空洞を設けることで減衰特性を高めることができるが、その性能は設計技術と肉厚に依存する。花崗岩製の機械台座素材の特性により、形状に関係なく高い減衰性能を発揮します。これは、ケーブル配線やステージ移動のために構造を開放的、薄型、または深く掘り下げる必要がある場合に大きな利点となります。
経時的な寸法安定性
鋳鉄製の鋳物や溶接鋼製のフレームには、鋳造、溶接、重機械加工による残留応力が残っています。数ヶ月から数年かけてこれらの応力は緩和され、構造が動きます。通常は数マイクロメートルですが、粗い輸送や熱衝撃の後にはそれ以上になることもあります。そのため、金属製のベースには応力除去のための熱処理が必要であり、最終的な調整の前に「安定化」期間が必要となる場合がよくあります。数億年かけて形成され、巨大なブロックとして採掘される花崗岩には、製造過程で生じる残留応力がないため、研磨後はその形状が維持されます。花崗岩部品今日校正された機器は、数年後に定期的に再検証され、元の許容誤差のほんの一部以内の精度で動作することが確認される。
耐食性と磁気特性
花崗岩は非腐食性です。冷却液のミスト、切削油、湿った空気の影響を受けないため、保護コーティングや油膜は不要です。これは、ガス放出や粒子発生が厳密に管理される半導体製造クリーンルームにおいて、真に重要な利点となります。また、花崗岩は非磁性であるため、リニアモーター駆動装置(磁石トラック領域への鉄粉の付着がない)や磁気に敏感な計測機器にとって重要です。一方、鋼鉄はめっき、塗装、または油塗りが必要であり、あらゆるコーティングは汚染や摩耗の原因となる可能性があります。
並べて比較
| 財産 | 花崗岩 | 鋼鉄/鋳鉄 |
|---|---|---|
| 熱安定性 | 優れている(熱膨張係数が低く、導電率が低い) | 構造と環境による |
| 振動減衰 | 優れている(本質的) | デザイン(リブ、充填材、質量)によって異なります |
| 腐食 | 非腐食性 | 保護が必要 |
| 磁気特性 | 非磁性 | 素材によって異なる |
| 長期的な寸法安定性 | 適切に選定・製造されれば、非常に優れた性能を発揮する。 | 素材と応力緩和方法によります |
| 質量あたりの耐荷重 | 低い(より厚みが必要) | 高さが高い(薄い壁+リブ) |
| 設計の柔軟性 | 機械加工されたポケット、インサート、スロット | 溶接・加工された形状、薄肉 |
エンジニアリングの観点から正直に:金属はどのような場合に依然として有効なのか?
花崗岩が必ずしも正解とは限らず、技術的に信頼できるサプライヤーはそう言うでしょう。金属が有利なのは、ベースが非常に大きく軽量でなければならない場合、複雑な形状や薄肉構造が必要な場合、またはコスト圧力が支配的で精度要件がそれほど高くない場合です。ハイブリッド設計はますます一般的になり、多くの場合、最良のエンジニアリング上の妥協点となっています。精密な花崗岩の基準面を支える溶接鋼フレーム、花崗岩レールに接着された鉱物鋳造構造、または減衰鋼製サブフレームにボルトで固定された花崗岩柱などです。正しい質問は「花崗岩か金属か?」ではなく、「熱特性、減衰特性、安定性のうち、どの特性がこの機械の精度を制限するのか、また、どの材料が許容できる質量とコストでその精度を実現できるのか?」
大判印刷機能によって可能になること
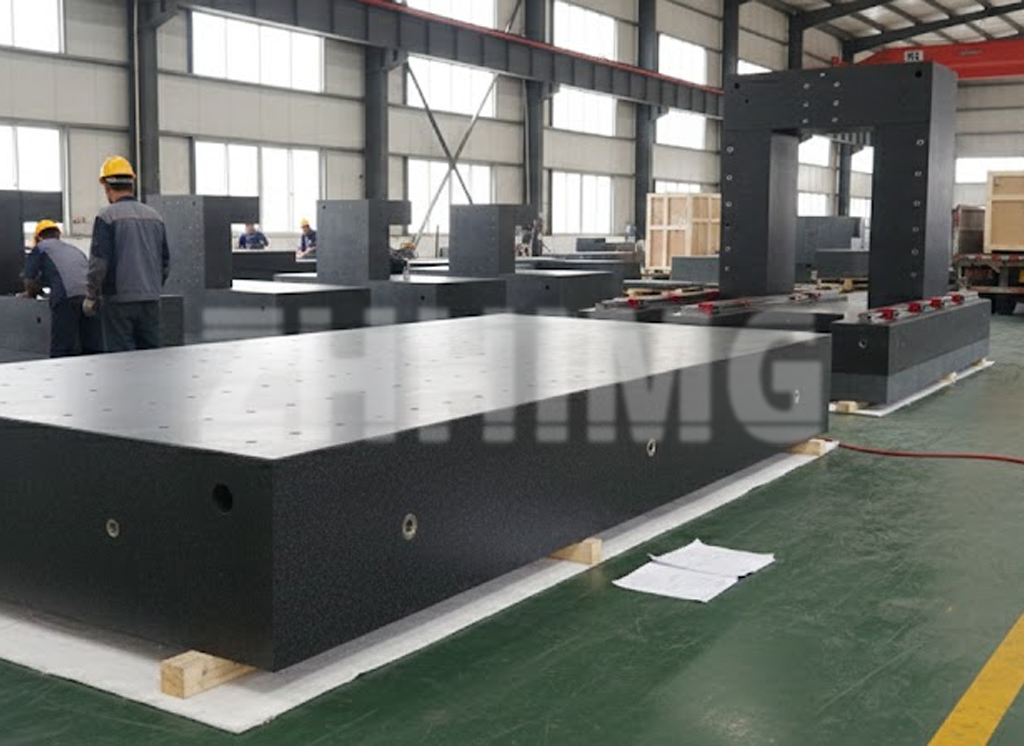
材料理論は、製造業者が実際に機械に必要なベースを製造できる場合にのみ現実のものとなります。工業規模での精密花崗岩加工は、いくつかのベンチマーク機能によって定義されます。花崗岩の土台最大100トン、加工長さ最大20m、幅最大4000mm、厚さ最大1000mm、最大6000mmの大型平面研削。これらの制限により、リソグラフィステージベース、フルサイズCMMテーブル、またはレーザーガントリー基礎を、熱的および減衰的な弱点となる接合部を持つ小さな部品を接合するのではなく、応力のない一体構造として製造できるかどうかが決まります。精密花崗岩サプライヤーカタログに記載されている500mmプレートの公差だけでなく、最大サイズの研削盤の実際の工作機械の加工範囲と検査不確かさを要求してください。
結論:安定性は機械全体の基盤である
リニアモーター、エンコーダー、干渉計は測定と補正を行いますが、補正できるのは、静止した基準を基準とした制御システムが認識している誤差のみです。花崗岩は、その熱安定性、固有の減衰特性、耐腐食性、残留応力のない特性により、計測、半導体、レーザー装置などの精密機械ベースの基準材料となっています。質量、形状、コストが重要な要素となる場合、適切に設計された金属構造やハイブリッド構造も有効です。エンジニアリング上の成功は、材料特性を機械の誤差許容範囲に合わせること、そして、機械が必要とするサイズでその材料を供給できる実績のある大型フォーマット対応能力を持つメーカーを選択することによって得られます。
ZHHIMG®最大100トン/20メートルまでの精密花崗岩製機械ベースを製造しており、最大6000mmまでの大型研削加工に対応しています。これには、CMMテーブル、半導体ステージ基礎、レーザーガントリーベースなどが含まれます。お問い合わせベース設計について話し合うため。
投稿日時:2026年9月29日