
超精密製造を追求する中で、エンジニアリング担当者や品質管理者は、計測機器のデジタル機能に重点を置くことが多い。レーザー干渉計の分解能、三次元測定機(CMM)の速度、光学プロファイラの感度などが、しばしば主要な指標となる。しかし、これらの高度なシステムにとって最も手ごわい敵は、目に見えないものだ。フォークリフトの通過、大型プレス機、あるいは低周波の空調システムなど、地面から伝わる振動が、工場フロアを絶えず襲っている。優れた振動減衰性能がなければ、どんなに高度な計測データも、機械的なノイズによって無意味になってしまう。
計測環境における振動は、単なる迷惑ではなく、測定誤差の直接的な原因となります。精密測定プラットフォームが振動すると、動的な変位が生じます。接触式三次元測定機(CMM)の場合、これはスタイラスのチャタリングや誤作動を引き起こす可能性があります。非接触式光学システムの場合、モーションブラーや位相シフト誤差が発生します。その結果、再現性が低下し、厳しい公差を維持できなくなります。精密工学の目標は、機器を外部から隔離するだけでなく、構造基盤自体が運動エネルギーが測定対象に到達する前に吸収・散逸するようにすることです。高感度測定部品.
振動管理において、材料選定は第一の防衛線となります。鋼材や溶接構造は高い剛性を持ちますが、内部減衰が低いため、共振を起こしやすく、振動エネルギーを長距離にわたって伝達する傾向があります。一方、密度が3100 kg/m³近くに達する天然の高密度黒御影石は、根本的に異なる機械的特性を示します。その複雑な結晶構造は優れた内部減衰特性をもたらし、振動エネルギーをわずかな熱に効果的に変換します。この優れた減衰性能により、微小振動は迅速に減衰され、測定面の完全性が維持されます。標準的な大理石や低品質の石材といった安価な代替品は、この質量と構造的完全性に欠けるため、精密機器が工場の騒音の影響を受けやすくなります。
しかし、材料そのものは方程式の一部にすぎません。花崗岩製の測定プラットフォームが設置される物理的な環境も同様に重要です。真の振動減衰を実現するには、施設全体の設計が必要です。超精密製造においては、これは計測ラボを他の工業施設から隔離することを意味します。これは、厚さが1メートルを超えることもある巨大で超硬質のコンクリート基礎によって実現され、地盤から伝わる地震波に対する物理的な障壁として機能します。これらの基礎を深い防振溝で囲むことで、外部の運動エネルギーの伝達経路をさらに遮断します。ラボ内部では、静音クレーンと特殊な空気軸受システムによって機械的な摩擦が排除され、精密プラットフォームを支えるのは安定した減衰質量のみとなります。
ラボ技術者や品質管理者にとって、サプライヤーの振動減衰性能を評価するには、仕様書だけにとらわれず、製造元の基盤となるインフラストラクチャを理解する必要があります。真に精密な花崗岩ベースは、高度に管理された環境の産物です。ナノメートルレベルの研磨における触覚フィードバックを理解した熟練職人と、温度・湿度管理され、振動を遮断したクリーンルームに設置された最先端のCNC研削装置が不可欠です。
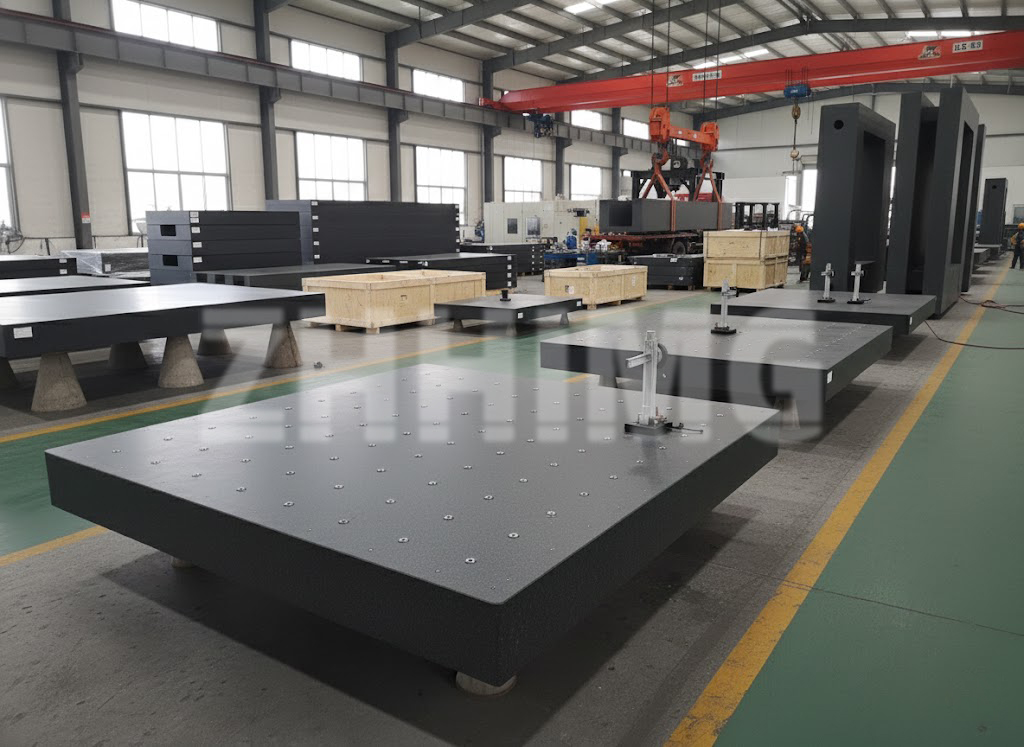
精密な花崗岩製部品、花崗岩製エアベアリング、または測定プラットフォーム一式を調達する際には、メーカーの振動管理への取り組みを確認することが不可欠です。高密度材料の統合、厳格な設備設計、そして妥協のない職人技こそが、標準的な工業用部品と真の超精密基盤を分けるものです。半導体製造、航空宇宙校正、高度な計測といったハイリスクな分野では、優れた振動減衰性能への投資はオプションのアップグレードではなく、ナノメートルレベルの精度を達成し維持するための基本要件なのです。
投稿日時:2026年8月4日